
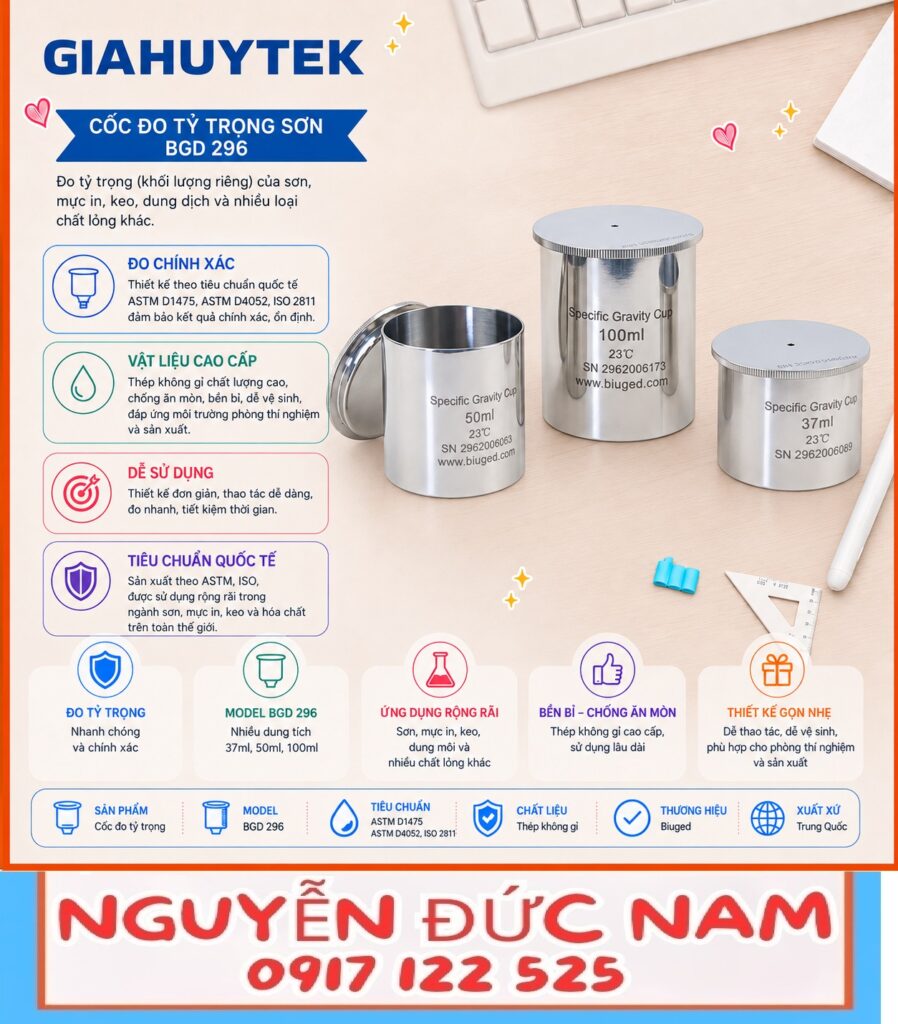
Giới thiệu về cốc đo tỷ trọng
Trong ngành công nghiệp sơn và mực in, việc kiểm soát chất lượng sản phẩm đóng vai trò then chốt để đảm bảo tính ổn định và hiệu suất của sản phẩm cuối cùng. Một trong những thông số quan trọng nhất cần được kiểm tra thường xuyên chính là tỷ trọng (density) của chất lỏng. Cốc đo tỷ trọng (Density Cup hay còn gọi là Pycnometer lỏng) là thiết bị chuyên dụng được sử dụng rộng rãi trong các phòng thí nghiệm và nhà máy sản xuất để xác định chính xác tỷ trọng của sơn, mực in, vecni, sơn mài và các thành phần liên quan khi ở dạng lỏng.
Tỷ trọng được định nghĩa là khối lượng trên một đơn vị thể tích tại một nhiệt độ xác định. Việc đo tỷ trọng giúp kiểm soát chất lượng sản phẩm bởi vì bất kỳ sai lệch nào trong thành phần sơn hoặc mực in đều sẽ dẫn đến kết quả đo tỷ trọng khác biệt. Nếu tỷ trọng không nằm trong phạm vi cho phép, điều này có thể cho thấy sự cố trong quy trình pha chế hoặc các vấn đề nghiêm trọng khác cần được xử lý ngay lập tức.
Các loại cốc đo tỷ trọng phổ biến
Hiện nay trên thị trường có nhiều loại cốc đo tỷ trọng khác nhau, mỗi loại được thiết kế theo các tiêu chuẩn quốc tế cụ thể và có dung tích khác nhau phù hợp với từng mục đích sử dụng.
Cốc tiêu chuẩn US (US Density Cup) có dung tích 83.2 ml, được sử dụng phổ biến tại thị trường Mỹ với kích thước khoảng 38 x 76 mm. Loại cốc này cho phép chuyển đổi trực tiếp sang đơn vị lbs/gal (pound trên gallon) rất tiện lợi cho các nhà sản xuất tại Bắc Mỹ.
Cốc Midget US có dung tích nhỏ hơn đáng kể, chỉ 8.32 ml với kích thước 25 x 32 mm, phù hợp khi lượng mẫu thử hạn chế hoặc cần kiểm tra nhanh. Ưu điểm của loại cốc này là cho phép chuyển đổi trực tiếp sang lbs/gal mà không cần chia kết quả cho 10.
Cốc tiêu chuẩn ISO (ISO Density Cup) được sản xuất theo hệ thống đơn vị mét với hai phiên bản phổ biến: dung tích 100 ml (kích thước 52 x 62 mm) và 50 ml (kích thước 52 x 34 mm). Độ chính xác về dung tích được đảm bảo ở mức sai số 0.1%, và các phép thử được thực hiện theo tiêu chuẩn ISO tại nhiệt độ 23°C ± 2°C.
Cốc tiêu chuẩn Anh (British Imperial Standard Cup) có dung tích 100 ml với kích thước 38 x 89 mm, được sử dụng phổ biến tại các quốc gia theo hệ thống đo lường Anh.
Cấu tạo và nguyên lý hoạt động
Cốc đo tỷ trọng thường được chế tạo từ thép không gỉ có khả năng chống ăn mòn cao, đảm bảo độ bền và chính xác trong quá trình sử dụng lâu dài. Thiết kế hình trụ của cốc tạo ra một lỗ mở rộng giúp việc đổ mẫu, làm rỗng và vệ sinh trở nên dễ dàng hơn.
Phần nắp đậy của cốc được gia công chính xác và khít với thân cốc, có thiết kế dốc lên phía trên với một lỗ nhỏ ở trung tâm. Thiết kế này cho phép phần mẫu thừa thoát ra ngoài mà không tạo ra bọt khí bên trong, từ đó tăng độ chính xác của phép đo đáng kể.
Nguyên lý hoạt động của cốc đo tỷ trọng dựa trên việc xác định khối lượng của một thể tích chất lỏng đã biết trước. Công thức tính tỷ trọng cơ bản là: Tỷ trọng (g/cm³) = [Khối lượng cốc đầy (g) – Khối lượng cốc rỗng (g)] / Thể tích cốc (ml).
Các tiêu chuẩn quốc tế áp dụng
Phương pháp đo tỷ trọng sơn và mực in bằng cốc đo được quy định trong nhiều tiêu chuẩn quốc tế quan trọng mà các nhà sản xuất cần tuân thủ.
Tiêu chuẩn ASTM D1475 là phương pháp thử nghiệm tiêu chuẩn để xác định tỷ trọng của sơn lỏng, mực in, vecni, sơn mài và các thành phần liên quan (ngoại trừ bột màu) khi ở dạng lỏng. Tiêu chuẩn này đặc biệt phù hợp khi chất lỏng có độ nhớt quá cao hoặc khi một thành phần có tính bay hơi cao không thể sử dụng phương pháp cân bằng tỷ trọng.
Tiêu chuẩn ISO 2811 bao gồm các phần khác nhau quy định về phương pháp xác định tỷ trọng của sơn và vecni. Phần ISO 2811-4:2011 quy định cụ thể về phương pháp sử dụng cốc áp suất (Pressure Cup Method), đặc biệt phù hợp cho các sản phẩm có chứa bọt khí như sơn nhũ tương.
Ngoài ra, các tiêu chuẩn BS 3900 A19 (Anh) và DIN 53217 (Đức) cũng quy định các phương pháp tương tự được áp dụng tại các khu vực tương ứng.
Hướng dẫn sử dụng cốc đo tỷ trọng chi tiết
Bước 1: Chuẩn bị thiết bị và điều kiện môi trường
Trước khi tiến hành đo, cần đảm bảo cốc đo tỷ trọng và nắp đậy đã được vệ sinh sạch sẽ và hoàn toàn khô ráo. Bất kỳ cặn bẩn hoặc độ ẩm nào còn sót lại đều có thể ảnh hưởng đến kết quả đo. Cân phân tích cần được kiểm tra độ chính xác và hiệu chuẩn định kỳ theo quy định.
Nhiệt độ phòng thí nghiệm cần được kiểm soát ổn định, thông thường theo tiêu chuẩn ISO là 23°C ± 2°C. Mẫu thử cũng cần được để ổn định nhiệt độ trong phòng thí nghiệm ít nhất 2-4 giờ trước khi đo để đảm bảo mẫu đạt cân bằng nhiệt với môi trường xung quanh.
Bước 2: Cân khối lượng cốc rỗng
Đặt cốc đo tỷ trọng sạch và khô (bao gồm cả nắp) lên cân phân tích và ghi nhận khối lượng cốc rỗng (M₁). Đảm bảo cân đã được đặt trên bề mặt phẳng, ổn định và không có rung động từ môi trường xung quanh.
Bước 3: Đổ mẫu vào cốc
Khuấy đều mẫu sơn hoặc mực in trước khi lấy mẫu để đảm bảo độ đồng nhất. Đổ từ từ mẫu thử vào cốc cho đến khi tràn nhẹ lên trên miệng cốc. Động tác đổ chậm và đều giúp giảm thiểu việc tạo bọt khí trong mẫu.
Bước 4: Đậy nắp và loại bỏ phần mẫu thừa
Đặt nắp cốc lên và ấn nhẹ xuống theo hướng thẳng đứng. Phần mẫu thừa sẽ thoát ra qua lỗ nhỏ ở trung tâm nắp. Dùng vải sạch hoặc giấy thấm lau sạch phần mẫu tràn ra bên ngoài cốc và trên bề mặt nắp, đảm bảo không để mẫu dính vào các bề mặt bên ngoài ảnh hưởng đến kết quả cân.
Bước 5: Cân khối lượng cốc chứa mẫu
Đặt cốc chứa mẫu đã đậy nắp lên cân phân tích và ghi nhận khối lượng cốc đầy (M₂). Thực hiện việc cân ngay sau khi hoàn tất bước 4 để tránh sự bay hơi của dung môi làm sai lệch kết quả.
Bước 6: Tính toán tỷ trọng
Áp dụng công thức tính: Tỷ trọng (g/ml hoặc g/cm³) = (M₂ – M₁) / V, trong đó V là thể tích của cốc đo (ví dụ: 100 ml đối với cốc ISO 100 ml). Kết quả có thể được chuyển đổi sang các đơn vị khác như kg/L hoặc lbs/gal tùy theo yêu cầu báo cáo.
Lưu ý quan trọng khi sử dụng
Để đảm bảo kết quả đo chính xác và đáng tin cậy, người vận hành cần tuân thủ một số nguyên tắc quan trọng trong quá trình sử dụng cốc đo tỷ trọng.
Về kiểm soát bọt khí, đây là yếu tố thường gây sai số lớn nhất trong phép đo. Đối với các sản phẩm có xu hướng tạo bọt như sơn nhũ tương, cần để mẫu ổn định sau khi khuấy và có thể sử dụng phương pháp cốc áp suất theo tiêu chuẩn ISO 2811-4 để loại bỏ bọt khí hiệu quả hơn.
Về kiểm soát nhiệt độ, tỷ trọng của chất lỏng thay đổi theo nhiệt độ, do đó việc ghi nhận nhiệt độ đo và đảm bảo điều kiện nhiệt độ ổn định là rất quan trọng. Kết quả đo cần được quy chiếu về nhiệt độ tiêu chuẩn nếu cần so sánh với các phép đo khác.
Về vệ sinh thiết bị, sau mỗi lần sử dụng, cốc và nắp cần được vệ sinh sạch sẽ bằng dung môi phù hợp, rửa lại bằng nước sạch và lau khô hoàn toàn. Lưu trữ cốc ở nơi khô ráo, sạch sẽ và có bảo vệ để tránh trầy xước hoặc biến dạng ảnh hưởng đến độ chính xác.
Về hiệu chuẩn định kỳ, cốc đo tỷ trọng cần được kiểm tra và hiệu chuẩn định kỳ bằng nước cất hoặc dung dịch chuẩn có tỷ trọng đã biết. Các cốc có chứng nhận (certified) từ các tổ chức độc lập như Eichschein sẽ đảm bảo độ tin cậy cao hơn cho các phép đo yêu cầu độ chính xác nghiêm ngặt.
Ứng dụng trong kiểm soát chất lượng
Trong ngành sơn, phép đo tỷ trọng giúp phát hiện các sai lệch trong công thức pha chế như thừa hoặc thiếu bột màu, dung môi, chất kết dính hoặc các phụ gia khác. Tỷ trọng nằm ngoài phạm vi quy định có thể cho thấy sự cố trong quy trình sản xuất cần được điều tra và khắc phục.
Trong ngành mực in, việc kiểm soát tỷ trọng đặc biệt quan trọng để đảm bảo độ đồng nhất của mực, ảnh hưởng trực tiếp đến chất lượng in ấn như độ phủ, độ bóng và khả năng bám dính. Các loại mực in offset, mực flexo, mực gravure đều cần được kiểm tra tỷ trọng thường xuyên trong quá trình sản xuất và kiểm tra đầu vào nguyên liệu.
Kết luận
Cốc đo tỷ trọng là một công cụ không thể thiếu trong quy trình kiểm soát chất lượng của ngành sơn và mực in. Việc hiểu rõ cấu tạo, nguyên lý hoạt động và tuân thủ đúng quy trình sử dụng sẽ giúp đảm bảo kết quả đo chính xác, từ đó góp phần nâng cao chất lượng sản phẩm và hiệu quả sản xuất. Các doanh nghiệp cần đầu tư vào thiết bị chất lượng cao, tuân thủ các tiêu chuẩn quốc tế như ASTM D1475 và ISO 2811, đồng thời đào tạo nhân viên vận hành bài bản để tối ưu hóa quy trình kiểm tra chất lượng.
