
Đưa phép đo độ mịn vào quy trình QC
Kiểm soát sơn không chỉ là xem màu hoặc đánh giá độ nhớt. Phòng QC còn cần nhận biết hạt thô còn sót sau phân tán, bởi một mẻ sơn có màu đạt yêu cầu vẫn có thể xuất hiện dấu hạt khi thi công. Thước đo độ mịn Biuged BGD 241/242/244 cung cấp cách kiểm tra trực quan để hỗ trợ quyết định theo dõi quá trình và kiểm soát lô.
Trước khi đo, phòng thử nghiệm nên xác định mục đích: kiểm tra nguyên liệu, theo dõi nghiền hay đánh giá thành phẩm. Mỗi mục đích cần một cách lấy mẫu nhất quán và giới hạn chấp nhận được quy định trước. Không thể dùng một ngưỡng chung cho mọi loại sơn, mực in hoặc vật liệu phủ.
Hiểu đúng khả năng của từng dòng thước
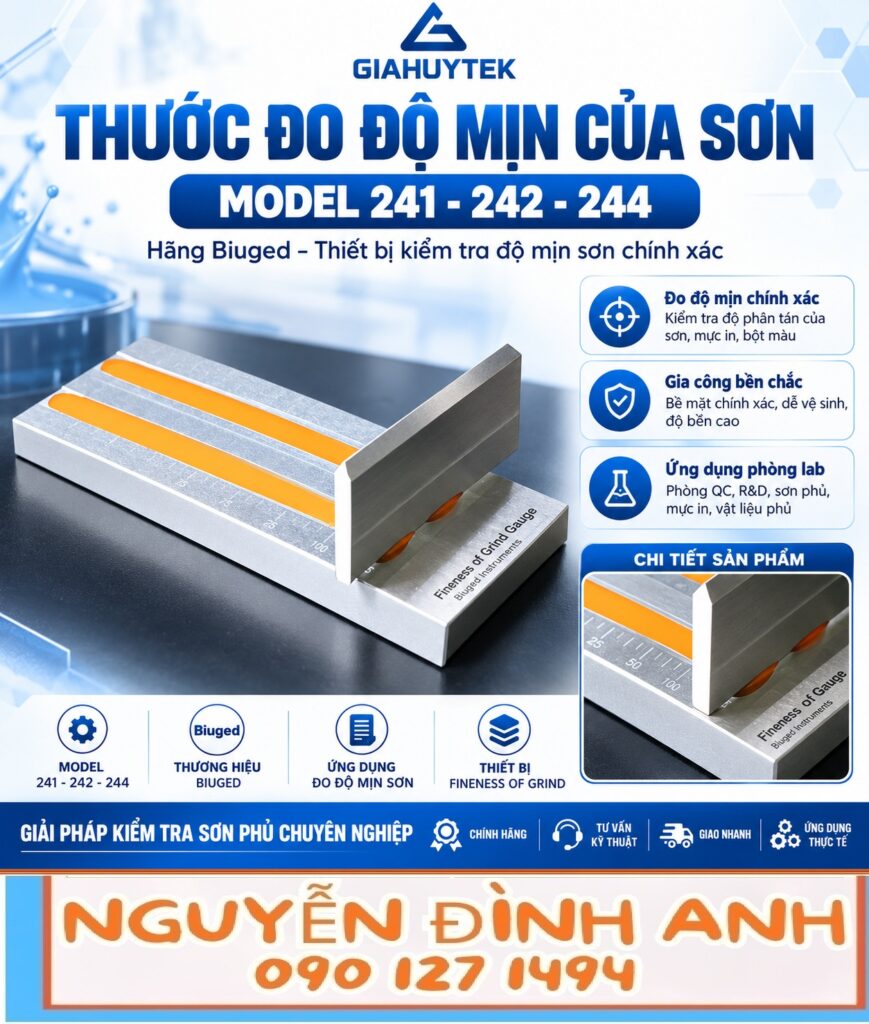
Cấu tạo cơ bản là khối thép không gỉ với rãnh giảm dần chiều sâu. Khi mẫu được kéo dọc rãnh, hạt lớn có thể tạo dấu hiệu quan sát ở khu vực tương ứng. Thiết bị giúp đánh giá độ mịn phân tán và phát hiện kết tụ; kết quả không đại diện cho đường kính trung bình của mọi hạt trong mẫu.
Dòng BGD 241 có một rãnh và nhiều phiên bản từ 0–15 đến 0–150 µm. BGD 242 có hai rãnh để thực hiện các đường kéo song song. BGD 244 dùng một rãnh rộng, với lựa chọn 0–25, 0–50 hoặc 0–100 µm. Khi lập danh mục thiết bị, cần ghi đủ mã phiên bản và dải đo thay vì chỉ ghi tên dòng.
Thiết lập điều kiện trước mỗi lượt kéo
Kiểm tra mặt thước và cạnh dao dưới ánh sáng phù hợp. Cặn sơn khô, vết xước hay bụi đều có thể gây nhiễu khi đọc. Dùng khăn mềm ít xơ và dung môi tương thích để vệ sinh, sau đó đặt thước chắc chắn trên bàn phẳng. Không dùng giấy nhám hoặc cạnh kim loại để làm sạch rãnh.
Mẫu cần được đồng nhất trước khi lấy phần thử. Nếu mẫu lắng nhanh, quy định rõ cách khuấy và thời gian chờ để các kỹ thuật viên làm giống nhau. Lượng mẫu phải đủ phủ phần rãnh sử dụng nhưng không cần tràn quá nhiều. Việc thêm dung môi cần tuân theo phương pháp đã duyệt, tránh thay đổi tùy ý giữa các lượt.
Thực hiện phép thử có thể lặp lại
Đưa mẫu vào phía rãnh sâu nhất, giữ dao đúng tư thế và kéo về phía đầu nông bằng một chuyển động liên tục. Cạnh dao cần tiếp xúc ổn định với bề mặt trong suốt lượt kéo. Không tăng lực đột ngột hoặc dừng lại để quan sát giữa đường vì dấu vết lúc đó có thể phản ánh thao tác hơn là mẫu.
Sau khi kéo, quan sát ngay và xác định điểm đọc theo tiêu chuẩn hoặc quy trình nội bộ. Với phép thử áp dụng ISO 1524 hay ASTM D1210, sử dụng đúng tiêu chí của phương pháp tương ứng. Không chọn đơn lẻ một chấm bất thường theo cảm tính rồi coi đó là kết quả chính thức cho cả lô.
Biểu mẫu ghi nhận và xử lý khác biệt
Một bản ghi hữu ích gồm mã lô, tên mẫu, công đoạn lấy mẫu, mã thiết bị, dải đo, đơn vị và kết quả từng lần. Bổ sung người thực hiện, thời điểm thử cùng nhiệt độ khi quy trình yêu cầu. Những thông tin này cho phép truy lại nguyên nhân khi kết quả hôm nay khác với kết quả của ca trước.
Nếu các lượt đo lệch nhau đáng kể, ưu tiên kiểm tra tình trạng dụng cụ và độ đại diện của phần mẫu. Thực hiện lại theo quy định sau khi đã loại bỏ nguyên nhân thao tác. Không chỉ giữ giá trị thấp nhất để chứng minh mẫu đạt, và không suy từ một lượt kéo lỗi rằng toàn bộ mẻ sản xuất không đạt chất lượng.
Bảo quản để duy trì chất lượng dữ liệu
Kết thúc phép thử, làm sạch thước cùng dao khi mẫu còn ướt. Chọn chất vệ sinh theo hệ sơn và tuân thủ hướng dẫn an toàn của hóa chất. Lau khô trước khi cất vào hộp, tránh va đập mặt đo, đồng thời bố trí kiểm tra định kỳ theo hệ thống quản lý thiết bị của phòng QC.
Với BGD 241, BGD 242 hoặc BGD 244, giá trị thực tế đến từ sự kết hợp giữa model phù hợp và quy trình ổn định. Hãy trao đổi loại vật liệu, mức độ mịn mong muốn cùng phương pháp áp dụng khi cần tư vấn cấu hình. Một phép đo được ghi chép rõ ràng sẽ giúp bộ phận sản xuất điều chỉnh quá trình trên cơ sở nhất quán hơn.
